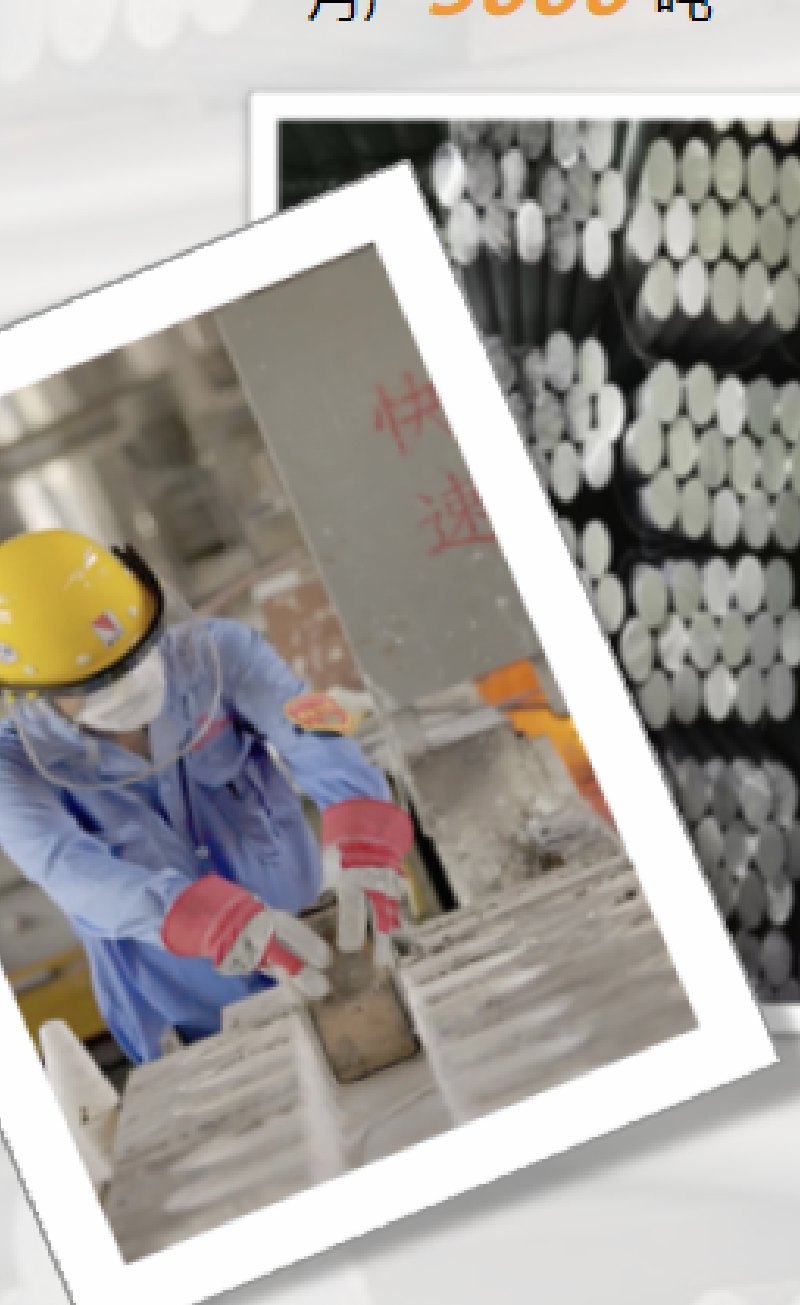
熔铸生产线
16吨PLC自动控温工业熔炉2座,配备Φ90、Φ120、Φ150铸造模,铝棒月产5000吨。从铝棒源头控制合金成分,是挤压质量的第一道关口。
 顺金隆丽居铝业
Sichuan Shunjinlong Liju Aluminum
厂区86亩、厂房39000平方米、14条挤压生产线、模具库存15000套、日产铝型材100至140吨——数据背后是自建的全链条车间,欢迎到厂验厂。
车间面积决定了产线能否同时运转、原料与成品能否分区存放——这是判断一家铝型材厂真实产能的重要参考。
| 车间 / 区域 | 面积 | 主要配置 |
|---|---|---|
| 挤压车间 | 11330 ㎡ | 10条挤压生产线(600T×1、700T×2、1000T×6、1450T×1) |
| 氧化电泳车间 | 10000 ㎡ | 氧化电泳生产流水线2条,着色、防腐、导电、加温、喷淋、废水处理系统 |
| 彩色喷涂车间 | 12920 ㎡ | 德国西门子可编程控制的50米彩色喷涂流水线2条 |
| 工业熔炉区 | 3180 ㎡ | 16吨PLC自动控温工业熔炉2座,配Φ90、Φ120、Φ150铸造模 |
| 仓库 | 6570 ㎡ | 原料与型材分区存放 |
| 环保设施区 | 5000 ㎡ | 80000m³/h除尘脱硫工程、1000m³/d污水处理工程 |
| 成品仓库 | 6000 ㎡(新增3000 ㎡) | 可容纳2000吨成品库存 |
| 钢架厂房合计 | 39000 ㎡ / 12 幢 | 宿舍楼一幢5000㎡、办公楼3600㎡ |
以下照片来自公司车间现场,涵盖熔铸、挤压、氧化、喷涂、木纹、穿条、包装与仓储各环节。
16吨PLC自动控温工业熔炉2座,配备Φ90、Φ120、Φ150铸造模,铝棒月产5000吨。从铝棒源头控制合金成分,是挤压质量的第一道关口。
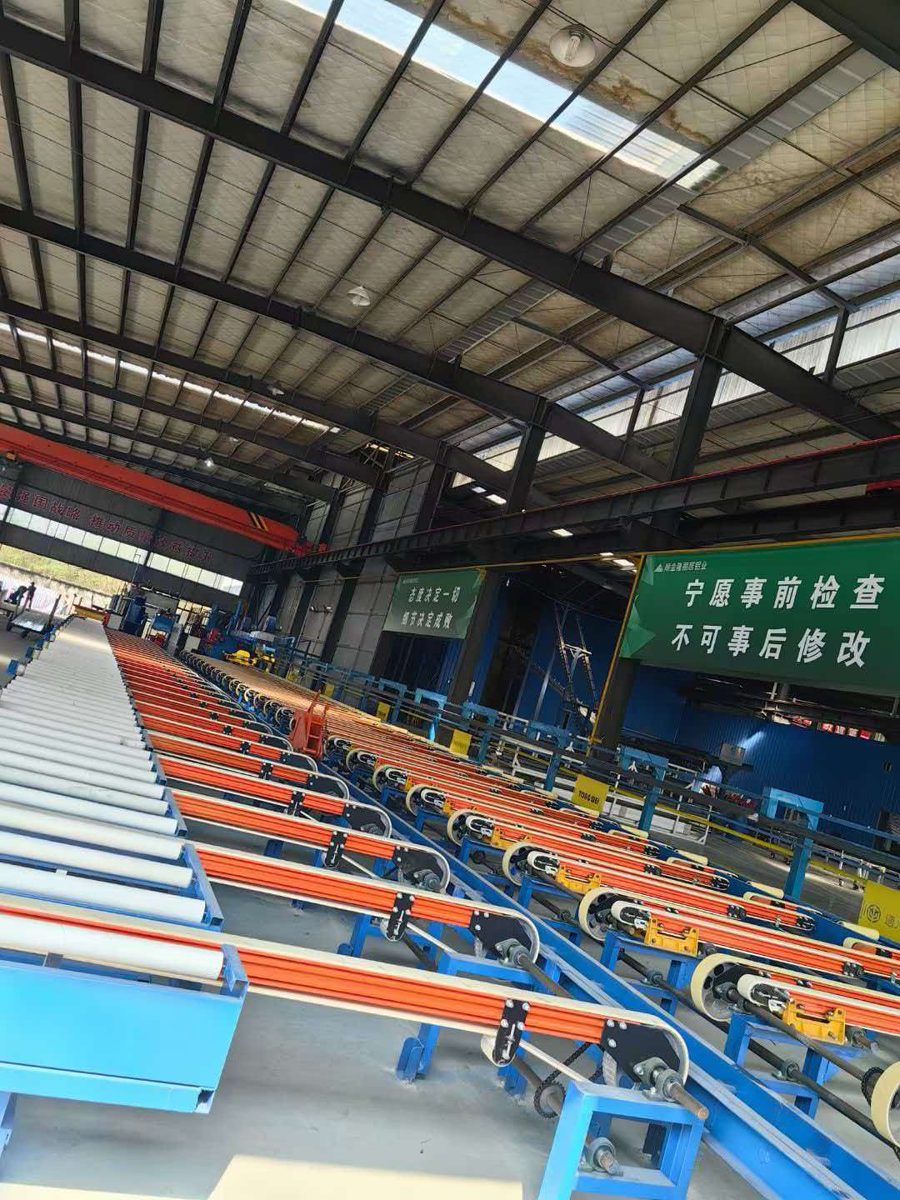
10条挤压生产线,覆盖600T至1450T机型,可生产门窗料、幕墙料、工业型材与大截面型材,配合2座工业时效固化炉完成热处理。
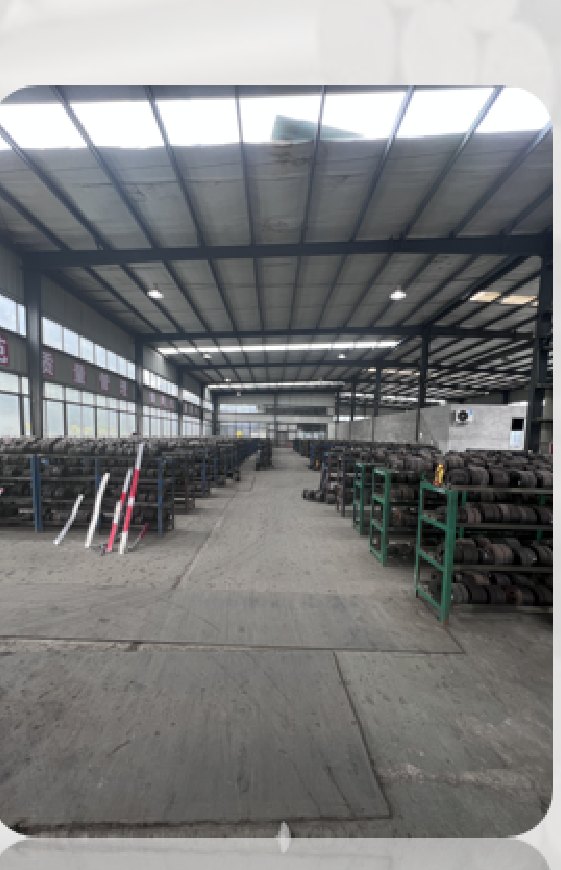
常备模具库存15000套。常规门窗与工业系列模具现货可用,客户常用断面可快速确认排产;非标断面支持来图开模。
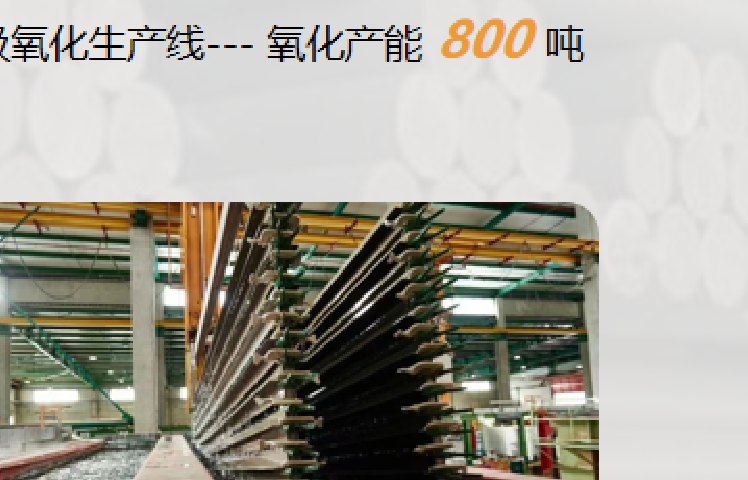
氧化电泳流水线2条,配备着色、工艺防腐、冷冻、导电、加温、抽风、配料、搅拌、喷淋、铝离子平衡、硫酸储送、酸蚀槽、电泳固化、除油等完整系统,氧化产能800吨。
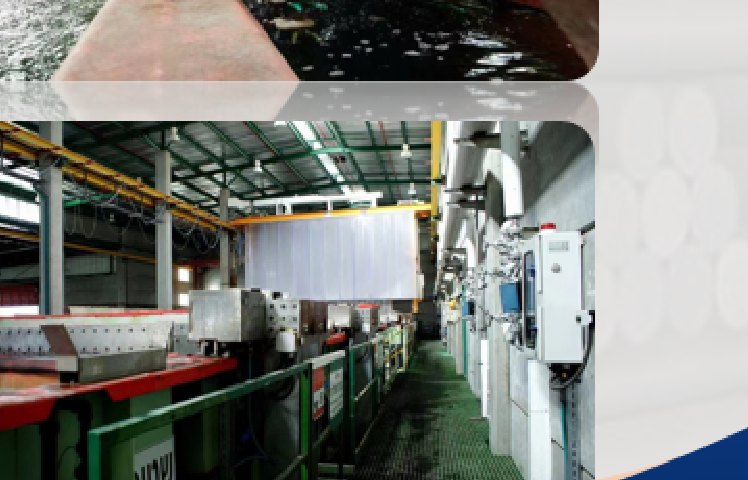
工艺槽补水及废水排放系统配套完整,投资建设1000m³/d污水处理工程,氧化环节的环保处理能力与产能相匹配。
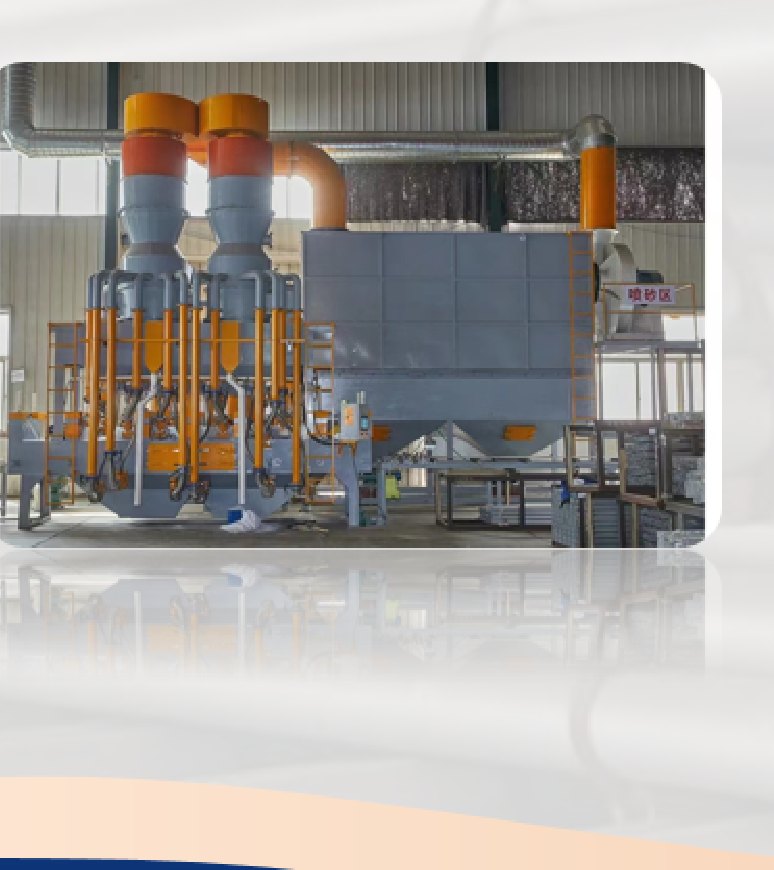
喷砂生产线2条,产能1000吨。用于型材表面砂面处理和去毛刺,为后续氧化、喷涂做前处理,提升涂层附着力。
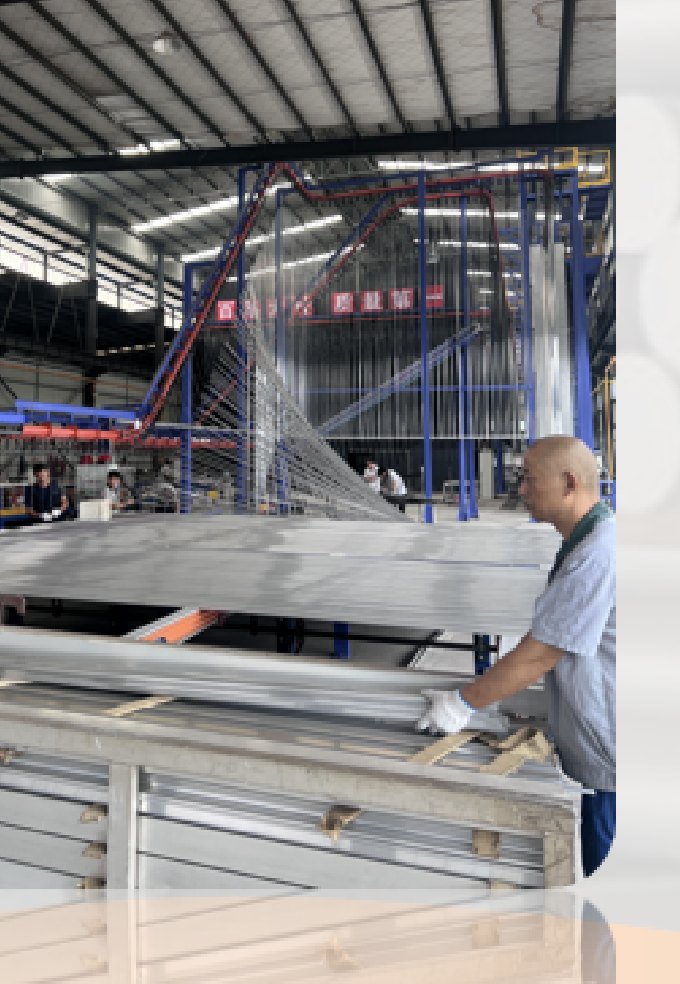
采用德国西门子可编程控制的50米彩色喷涂生产流水线2条,喷涂产能3000吨,颜色体系丰富,适合门窗、幕墙与工业型材。
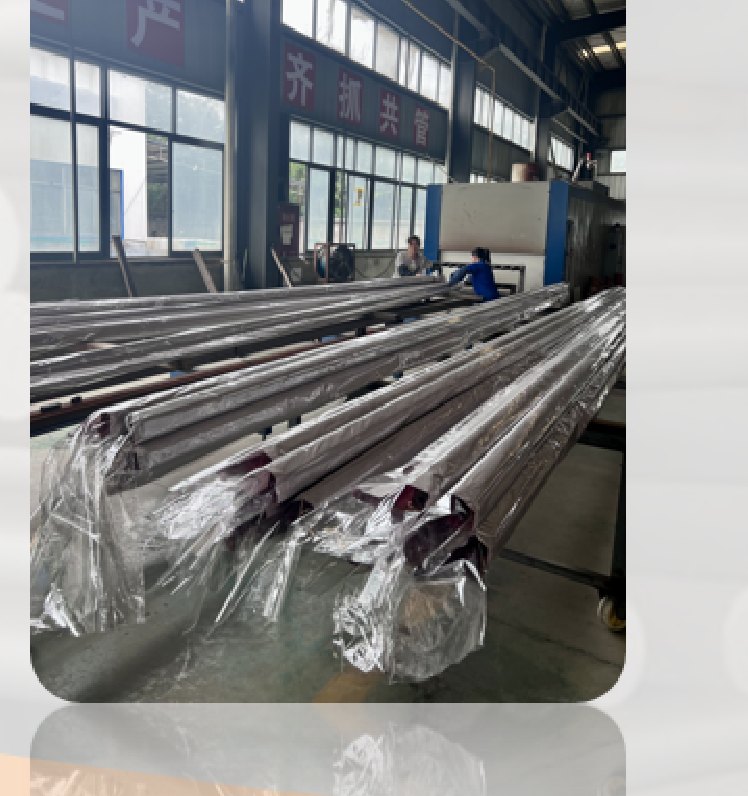
木纹产能400吨,可做出接近实木的纹理效果,广泛用于门窗型材、家具与装饰型材,兼顾户外耐候与外观质感。
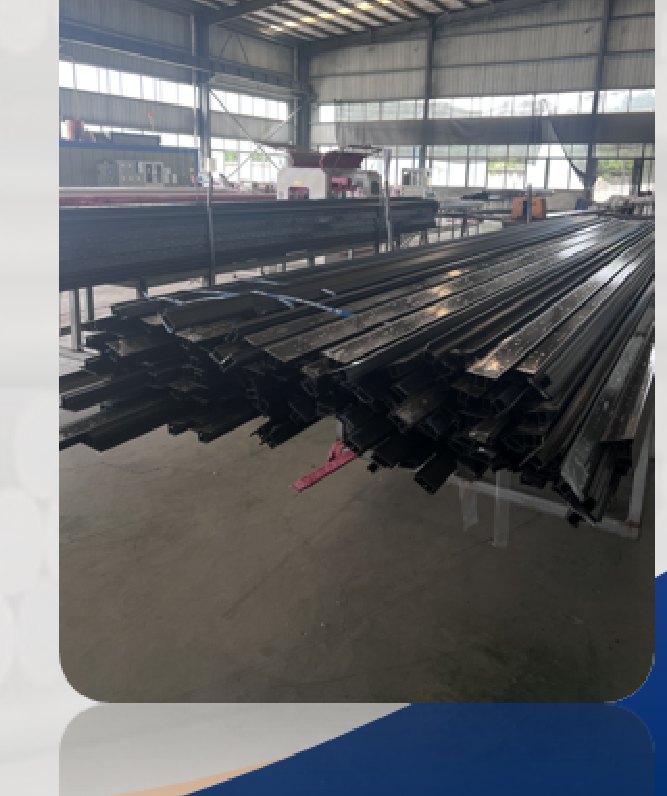
穿条产能300吨。通过隔热条复合形成断桥结构,有效降低门窗框体热传导,是节能门窗型材的关键工艺环节。
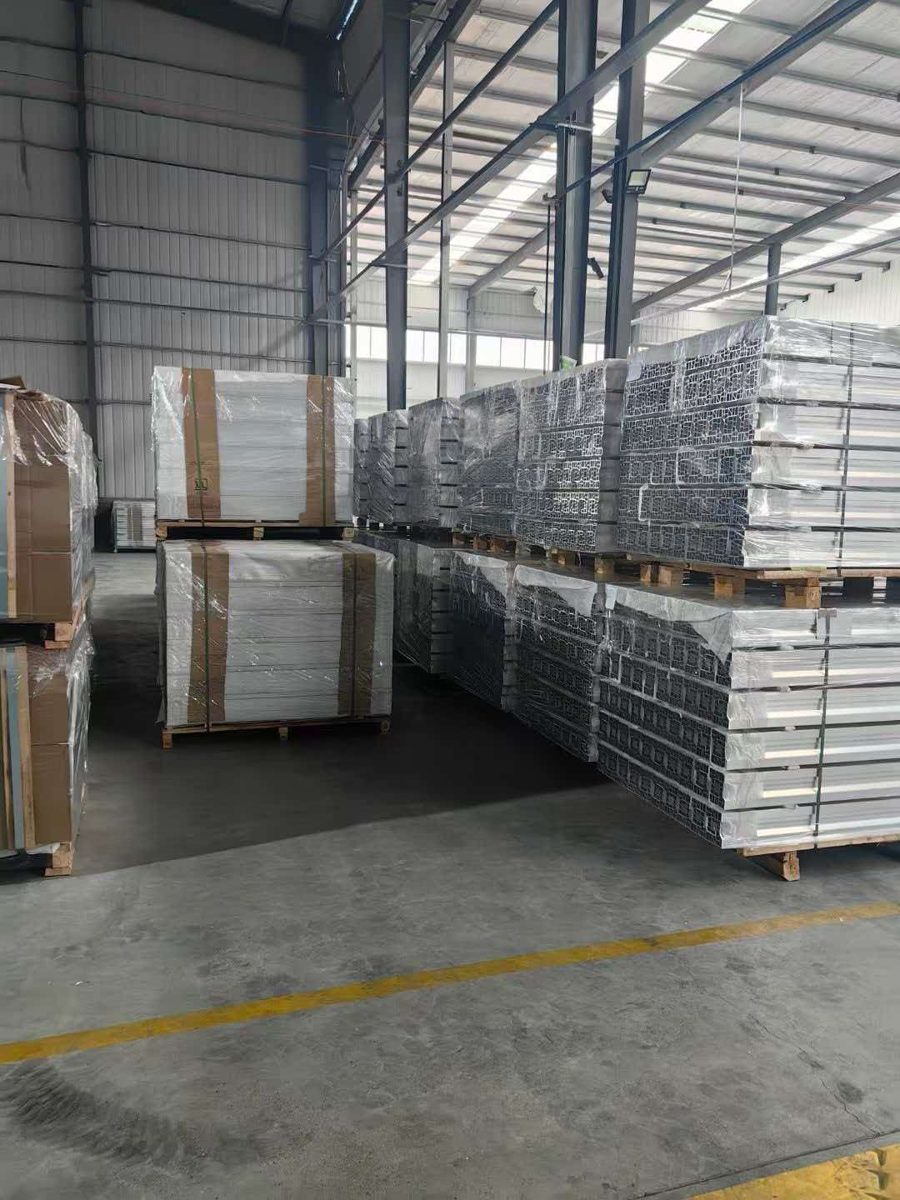
6条包装线,按客户要求进行贴膜、纸包或塑封包装,减少运输过程中的刮擦与磕碰,保障到货外观质量。
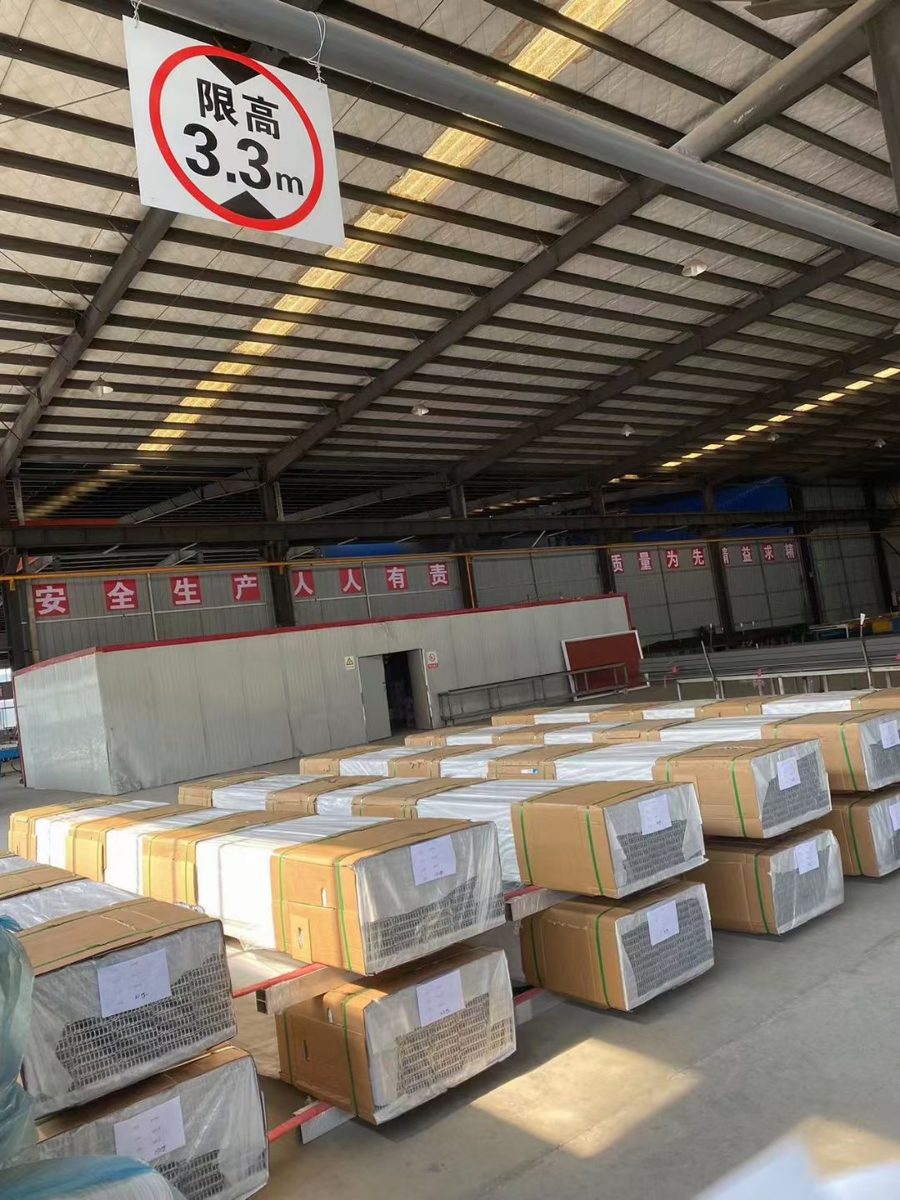
成品仓6000平方米并新增3000平方米,可容纳2000吨库存,支持客户分批提货与常用型号备货。
以下照片拍摄于四川顺金隆丽居铝业眉山厂区,展示车间、生产、仓储与企业荣誉的真实情况。
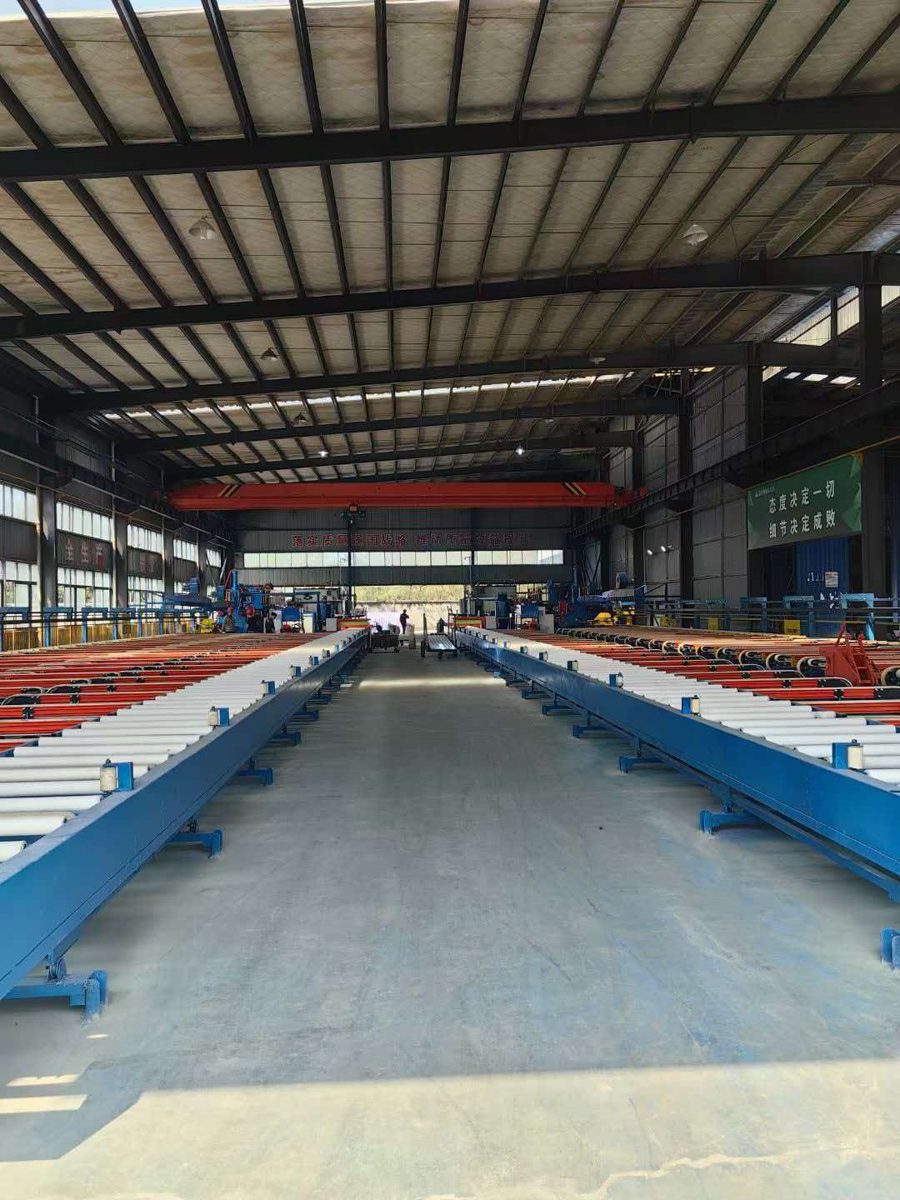
挤压车间内多条生产线并列运行,型材挤出后在冷床上冷却、定尺。
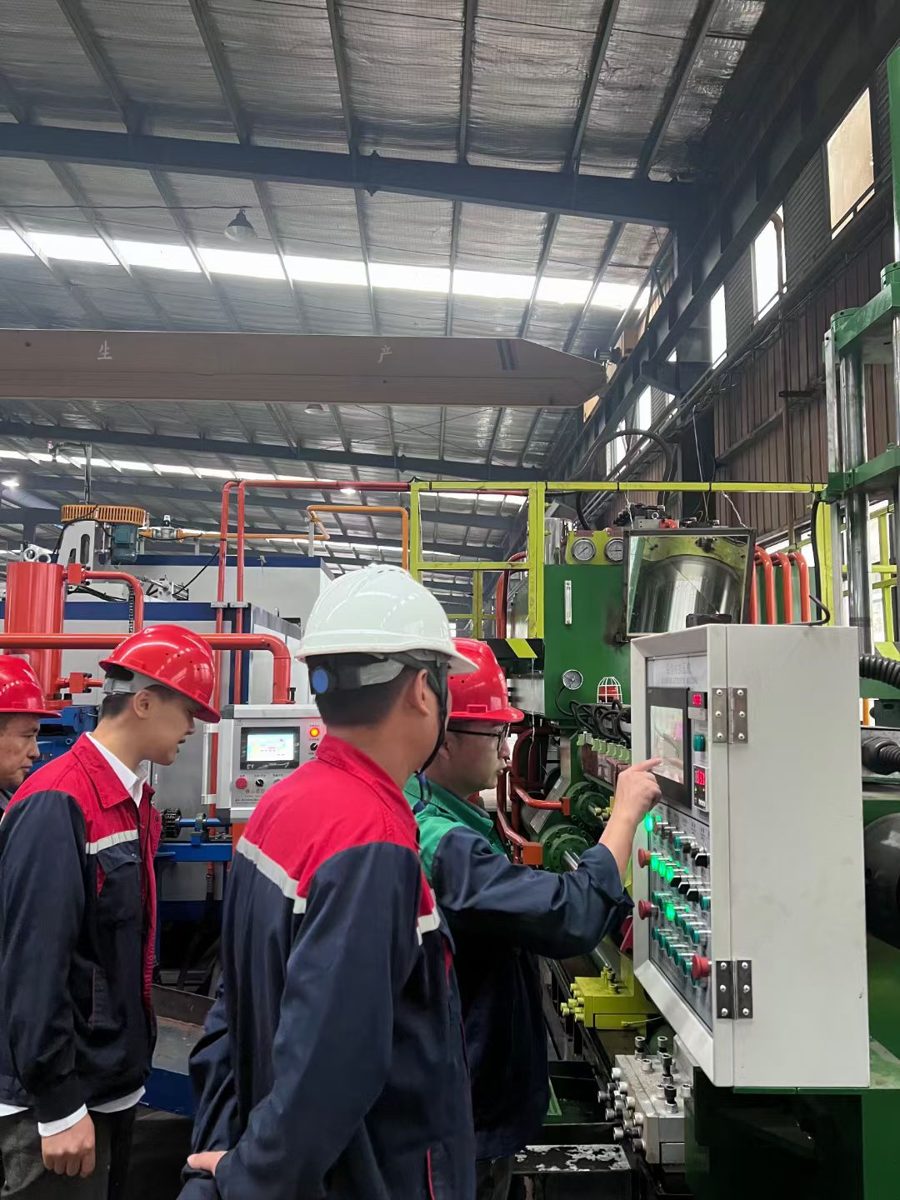
生产人员按工艺参数操作挤压设备,过程记录可追溯。
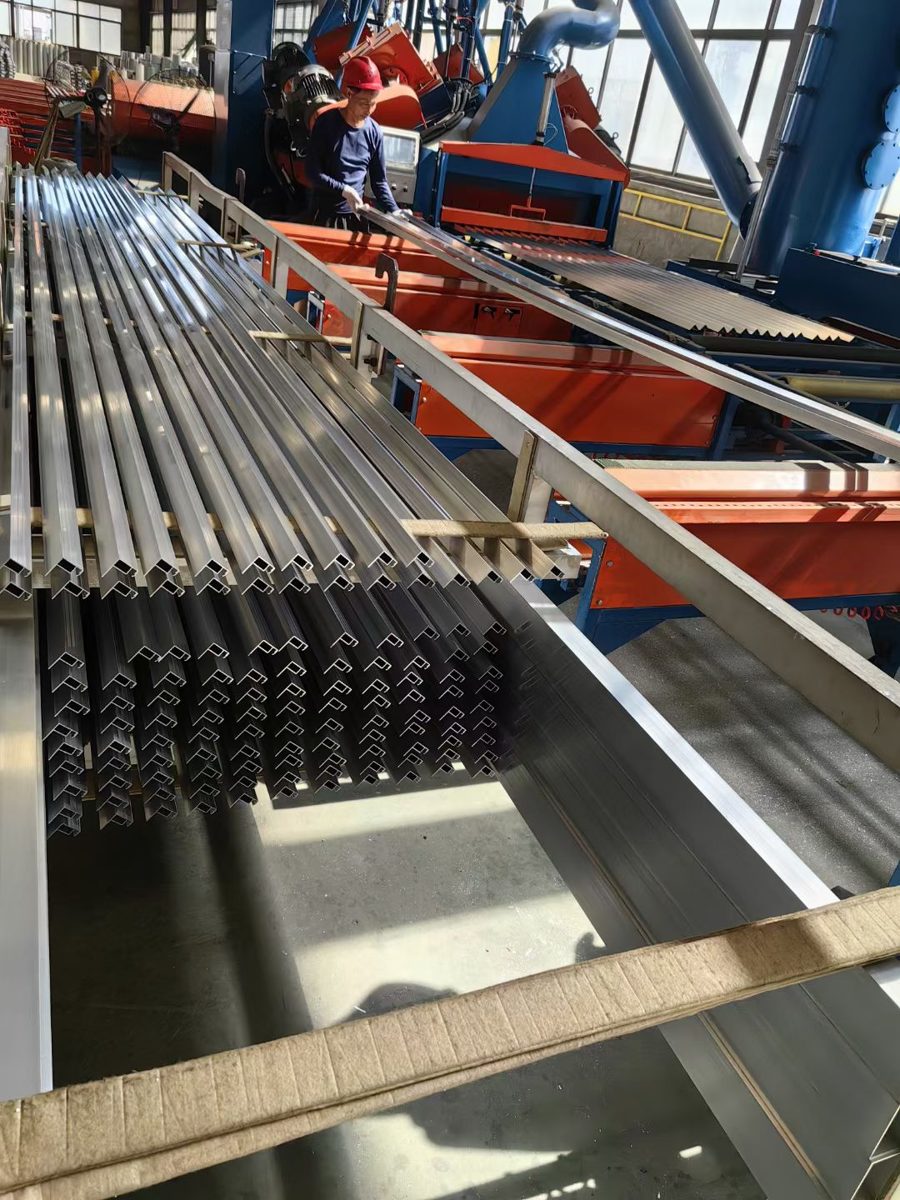
挤压完成的型材经冷却、拉直后进入时效与表面处理工序。
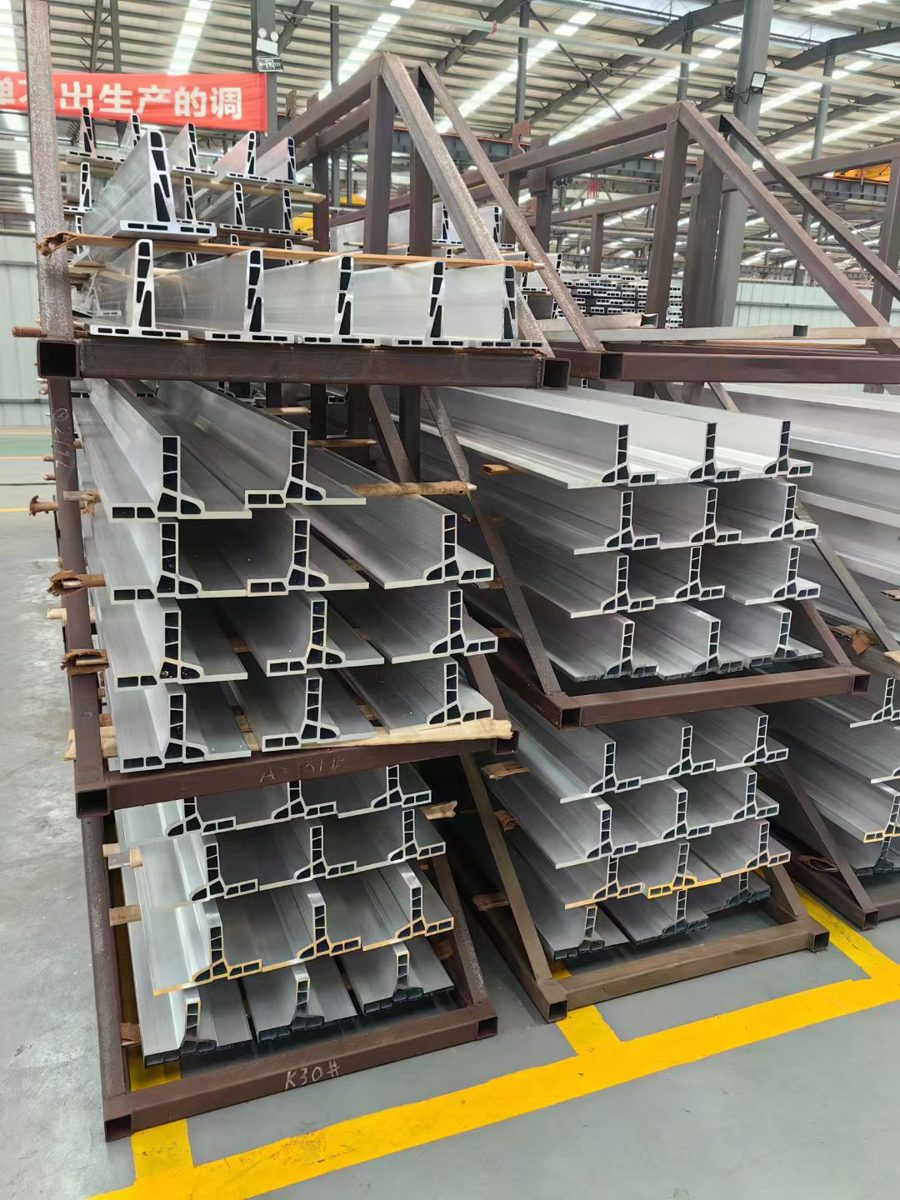
加工完成的型材分规格上架,便于检验、包装和发货。
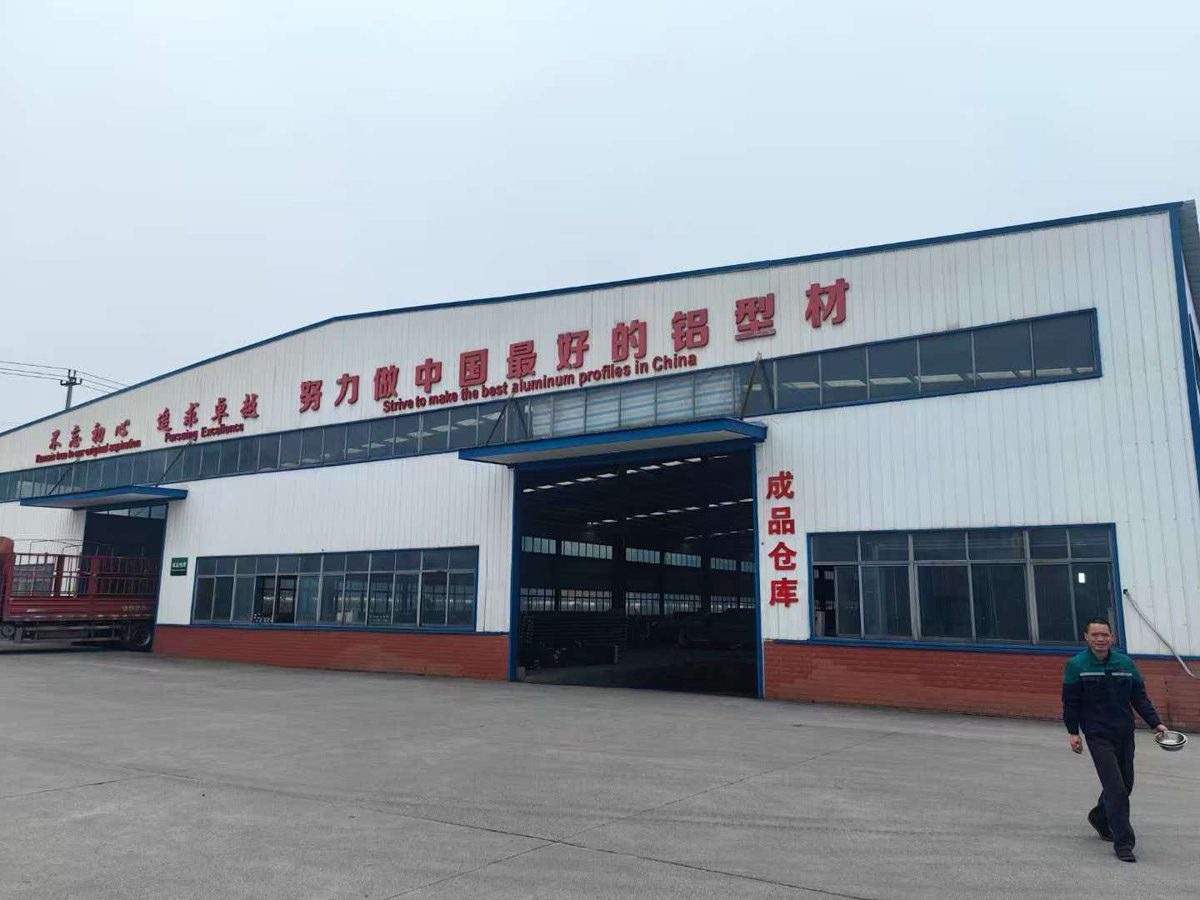
独立成品仓库,支持客户分批提货与常用型号备货。
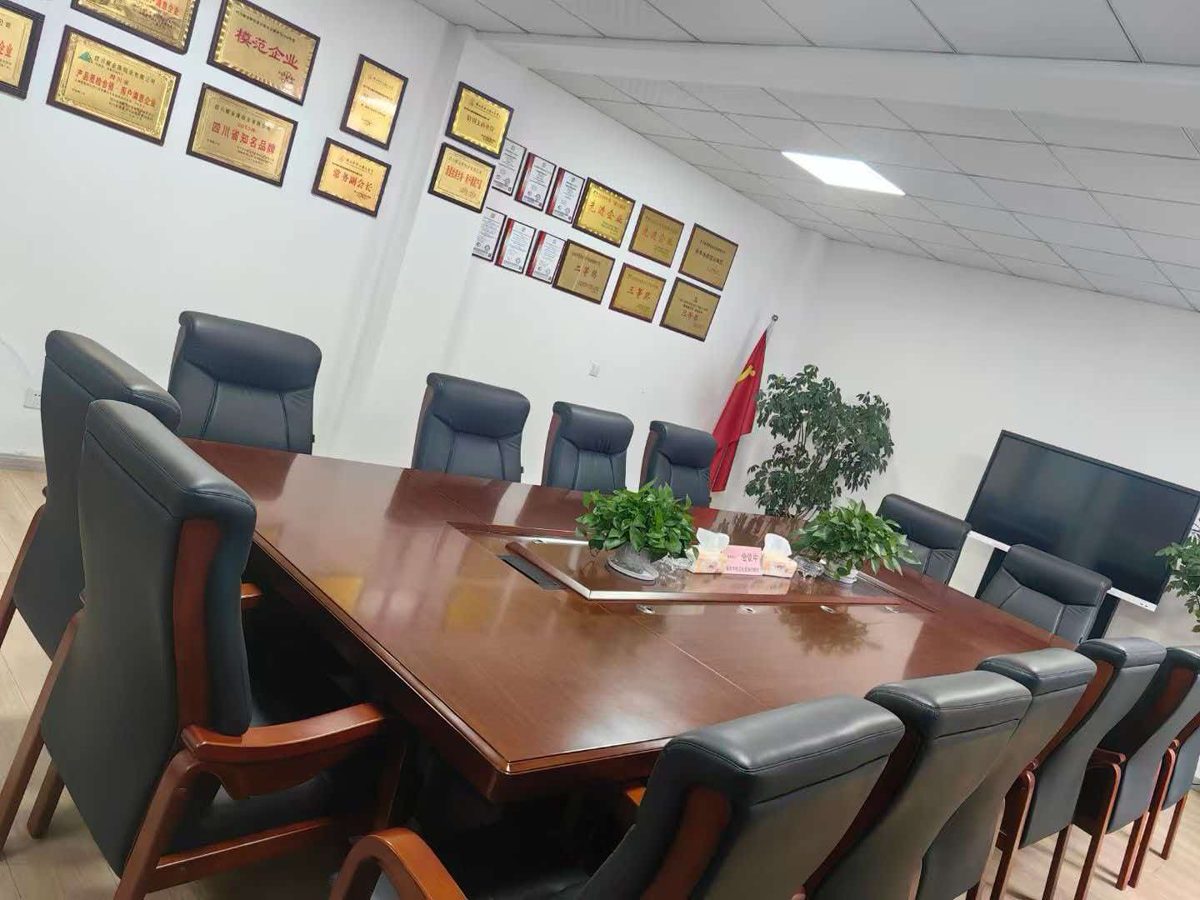
会议室荣誉墙展示公司历年获得的资质与荣誉,欢迎来厂实地考察。
每一批产品按国家ISO9001质量体系标准检验,从原料到成品的各道工序都有明确的责任岗位与记录。
公司响应国家环保节能号召,投资建设每小时80000立方米的除尘脱硫工程及每天1000立方米的污水处理工程,并持续开发环保、节能型材产品。生产的产品均为环保、节能型材。
告诉我们断面、用量与交期要求,我们按现行产线负荷给出真实可执行的排产计划。